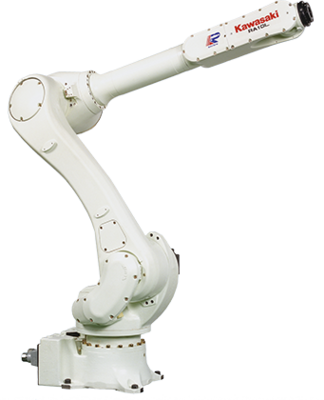
隨著工業(yè)自動化的深入發(fā)展,川崎機器人在焊接領域的應用日益廣泛,其焊接品質直接關系到生產效率和產品質量。理解并控制影響焊接品質的關鍵因素,對于發(fā)揮川崎機器人的技術優(yōu)勢至關重要。本文將系統(tǒng)探討影響川崎機器人焊接品質的主要因素及相應的優(yōu)化策略。
一、 核心影響因素分析
1. 機器人本體性能與精度:
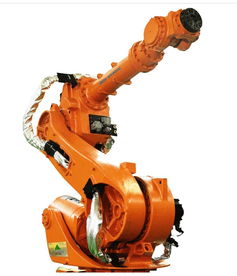
川崎機器人以其高重復定位精度、卓越的運動穩(wěn)定性和強大的負載能力著稱。這些本體性能是保證焊接軌跡精確、焊槍姿態(tài)穩(wěn)定的基礎。任何本體的機械磨損、零點漂移或傳動系統(tǒng)問題,都會直接導致焊接路徑偏差,影響焊縫成形。
2. 焊接工藝參數(shù)的設定:
這是影響焊接品質最直接的因素。包括電流、電壓、焊接速度、送絲速度、氣體流量、電弧特性等。川崎機器人系統(tǒng)通常集成先進的焊接電源,并可通過示教器或上位機進行精細的參數(shù)編程與實時調節(jié)。參數(shù)匹配不當易導致未焊透、焊穿、飛濺過多、焊縫成形不良等問題。
3. 工件狀態(tài)與夾具精度:
工件的一致性(如坡口尺寸、裝配間隙、清潔度)和裝夾的重復定位精度,是機器人焊接穩(wěn)定性的前提。若工件尺寸波動大或夾具定位不準,即使機器人程序完美,也難以保證焊縫質量。川崎系統(tǒng)常搭配視覺或激光傳感器來補償這類誤差。
4. 編程與軌跡規(guī)劃:
焊接路徑的示教或離線編程的準確性、焊槍角度(行走角、工作角)、擺動參數(shù)的設定,都深刻影響熔池行為和焊縫外觀。優(yōu)化的軌跡規(guī)劃能確保熱量輸入均勻,避免焊接缺陷。
5. 外圍系統(tǒng)與輔助設備:
包括清槍剪絲裝置、防碰撞傳感器、焊絲干伸長度控制、煙塵凈化系統(tǒng)等。這些設備的可靠工作,能維持焊接過程的連續(xù)性和穩(wěn)定性,減少非計劃停機對焊接熱循環(huán)的影響。
6. 環(huán)境與維護因素:
電網(wǎng)電壓波動、環(huán)境溫濕度、粉塵等可能干擾機器人控制系統(tǒng)和焊接電源。定期的預防性維護(如檢查電纜、清潔導軌、更換耗材、精度校準)是維持機器人長期穩(wěn)定焊接品質的保障。
二、 提升焊接品質的優(yōu)化策略
1. 充分利用川崎機器人技術特性:
發(fā)揮其高速高精度的運動控制能力,采用精細的軌跡插補和速度規(guī)劃。利用其開放的通訊接口(如Ethernet/IP, Profinet等),實現(xiàn)焊接參數(shù)與機器人運動的協(xié)同控制。
2. 工藝參數(shù)數(shù)據(jù)庫與專家系統(tǒng):
針對不同材料、板厚、接頭形式,建立并固化經(jīng)過驗證的焊接工藝參數(shù)庫。川崎的控制器支持程序模板和參數(shù)宏調用,便于快速調用和微調。
3. 引入傳感與自適應技術:
集成激光視覺或電弧傳感系統(tǒng),實現(xiàn)焊縫跟蹤、坡口寬度自適應、焊縫尋位,實時補償工件和裝配的偏差,實現(xiàn)智能化焊接。
4. 標準化作業(yè)與過程監(jiān)控:
制定嚴格的工件準備標準和夾具管理規(guī)范。利用川崎機器人提供的狀態(tài)監(jiān)控和數(shù)據(jù)分析功能,對焊接電流電壓等關鍵參數(shù)進行實時監(jiān)控與記錄,實現(xiàn)過程可追溯和質量預警。
5. 系統(tǒng)的培訓與維護體系:
對操作和編程人員進行專業(yè)培訓,使其熟練掌握機器人操作和焊接工藝知識。建立并執(zhí)行定期的預防性維護計劃,與川崎授權服務商保持緊密合作,確保設備處于最佳狀態(tài)。
###
川崎機器人焊接系統(tǒng)的品質,是機器人性能、焊接工藝、外圍輔助、工件管理及系統(tǒng)維護等多個環(huán)節(jié)共同作用的結果。作為用戶,不僅要關注機器人本體的選型,更應構建一個從工藝開發(fā)、生產實施到維護管理的完整質量保障體系。通過與專業(yè)的川崎機器人服務商深度合作,持續(xù)優(yōu)化各個環(huán)節(jié),方能最大化地發(fā)揮自動化焊接的價值,穩(wěn)定產出高品質的焊接產品,提升企業(yè)核心競爭力。